La inspección de cañerías de agua a baja presión mediante ensayos no destructivos (END) permite detectar defectos ocultos sin dañar la tubería y comprobar que las uniones soldadas, los componentes y las zonas intervenidas pueden operar de forma segura.
La selección del método depende del código aplicable, el material, el espesor, el tipo de unión, la presión de servicio, el estado de fabricación o inspección en servicio y el nivel de cobertura requerido. En sistemas industriales, la ASME B31.3 cubre la tubería industrial, mientras que el proceso de inspección no destructiva remite habitualmente a ASME Section V Article 4.
Qué se entiende por cañería de agua a baja presión
Una cañería de agua a baja presión es un sistema destinado a transportar agua con una presión de operación inferior a la de los circuitos industriales de alta presión, pero que igualmente puede presentar fugas, corrosión, pérdida de espesor, defectos de soldadura, deformaciones o daños mecánicos.
La baja presión de servicio no elimina la necesidad de controlar la integridad de la instalación. La selección de tuberías con espesores de pared demasiado finos puede provocar fallos estructurales catastróficos.
La prueba de presión es un ensayo de verificación de la integridad mecánica que consiste en someter un equipo a presión (recipiente, tubería, intercambiador, caldera, reactor) a una presión superior a su presión de servicio, durante un tiempo determinado, con el fin de verificar su resistencia estructural y su estanqueidad.
Es un método común y de bajo riesgo para demostrar la resistencia y la estanqueidad de un equipo a presión antes de su puesta en servicio o después de modificaciones.
Marco ASME aplicable a las inspecciones
El ASME BPVC (Boiler and Pressure Vessel Code) Section VIII covers rules for the construction of pressure vessels, and it is divided into Division 1 and Division 2 to suit various applications and design safety factors.
Para las cañerías de proceso, la referencia principal es ASME B31.3. El power piping code calls out volumetric examination, radiographic or ultrasonic, as minimum requirements for butt welds and welded branch. The process piping code defaults to ASME Section V Article 4.
Non-destructive testing of welds per ASME pressure vessel and piping codes [1-3] is outlined within the codes and additionally in ASME BPVC Section V.
El alcance de cada código de construcción se refleja directamente en los requisitos de ensayos no destructivos aplicables a las soldaduras y a los componentes fabricados.
ASME BPVC Section VIII Division 1 y Division 2
| Aspecto | Division 1 | Division 2 |
|---|---|---|
| Uso | This is the most commonly used division for pressure vessel construction. | Used when pressure vessels need to be designed with a higher precision to handle more demanding conditions, and where optimization of weight and material usage is important. |
| Enfoque de diseño | Division 1 follows a simpler, prescriptive design approach, using thicker walls and conservative design factors to ensure safety. | Division 2 follows a more detailed and advanced design approach, incorporating more in-depth analysis (including finite element analysis and fatigue analysis). |
| Márgenes de seguridad | It provides higher safety margins by applying more conservative stress limits (lower allowable stress). | It uses a lower factor of safety, meaning thinner walls and less material can be used compared to Division 1. However, the design methods used ensure a similar level of safety through more precise calculations. |
| Aplicaciones | Vessels with standard operational conditions and without the need for complex calculations. | High-pressure or high-temperature vessels. |
| Aplicaciones industriales | Vessels used in industries such as oil and gas, chemical processing, and general manufacturing. | Vessels that require fatigue analysis due to cyclic loading or demanding service conditions. |
Division 1, in general, requires visual inspection and additional radiographic inspection depending on pressure vessel size, service and pressure rating.
En cañerías de agua a baja presión, el nivel de inspección puede ser menor que el requerido para recipientes de alta presión, pero la decisión debe basarse en el código de diseño, la especificación del proyecto, la criticidad de la línea y el tipo de soldadura.
Ensayos no destructivos recomendados
Las pruebas no destructivas (END) detectan defectos ocultos sin dañar la tubería, mientras que las pruebas destructivas someten una muestra aleatoria a un esfuerzo constante hasta su punto de ruptura para demostrar las afirmaciones de seguridad del fabricante.
Ensayos no destructivos (END): Esto incluye métodos avanzados como imágenes de rayos X, inspección por partículas magnéticas o escaneos ultrasónicos. Las técnicas de END permiten examinar el interior del metal en busca de grietas, huecos o puntos débiles ocultos sin dañar la tubería.
Inspección visual
La inspección visual completa es la primera etapa de evaluación y debe realizarse antes de cualquier ensayo adicional.
Antes del ensayo, se realiza una inspección visual completa del equipo, se verifica que todas las juntas, bridas y conexiones estén correctamente montadas, y se instalan los dispositivos de seguridad requeridos.
La inspección visual permite identificar defectos superficiales evidentes, como socavaciones, falta de continuidad, salpicaduras, grietas visibles, corrosión, deformaciones, daños en bridas, deterioro de juntas y problemas de alineación.
La inspección visual no sustituye necesariamente a los métodos volumétricos o superficiales cuando el código, el cliente o la evaluación de riesgos exige una cobertura adicional.
Ensayo ultrasónico convencional
Ultrasonic testing may be used in lieu of radiography for all welds in which the thinner of the members joined is 0.250” and greater.
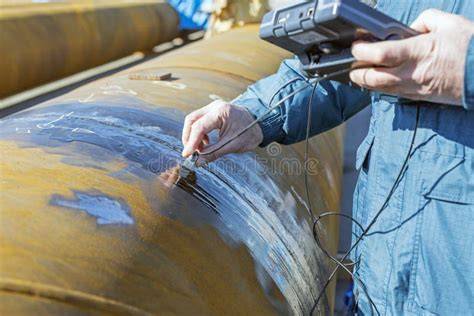
El ensayo ultrasónico utiliza ondas sonoras de alta frecuencia para detectar reflectores internos en el metal base, la soldadura y la zona afectada térmicamente.
Manual and phased array ultrasonic testing of welds per ASME BPVC is a multi-dimensional scope that requires compliant equipment, personnel, calibration blocks, procedures, and reporting.
En el examen manual de ondas de corte, el ángulo del haz debe seleccionarse de acuerdo con el espesor de la tubería, la geometría de la soldadura y el perfil del refuerzo, de modo que se obtenga una cobertura volumétrica completa de la soldadura y de la zona afectada térmicamente.
While a 45 degree angle is cited for the inspection, the actual angle should be selected based on the vessel thickness and weld reinforcement profile to ensure complete volumetric coverage of the weld and heat affected zone.
A separate ultrasonic test using an ultrasonic beam angle in the 0 to 60 degree range is recommended for transverse reflectors.
La exploración manual recomendada requiere un solapamiento mínimo del 10%.
Ensayo ultrasónico phased array (PAUT)
Phased array ultrasonic testing may also be performed using a linear array in accordance with Division 1 and Division 2 code.
In ASME Section VIII Division 1 code, phased array ultrasonic testing (PAUT) is deferred to ASME Section V, Article 4, Mandatory Appendices IV and V.
Los apéndices describen los requisitos para realizar exploraciones manuales tipo raster y exploraciones electrónicas codificadas, como E-scan o S-scan sectorial.
The appendices outline the requirements to perform manual raster and encoded electronic (E-scan) or sectorial S-scans.
El ASME code book cites the use of a linear array which can be confused with a linear scan, or E-scan.
The linear array simply refers to a 1-D linear phased array probe which may be used to control E-scans or S-scans.
El PAUT permite controlar electrónicamente múltiples elementos de un transductor y obtener diferentes ángulos de inspección con una sola configuración de exploración.
ASTM E2700-20 presents example S-scans and E-scans for thin butt welds, thick butt welds, corner joints, T-joints from the flange, and T-joints from the web.
The standard describes proper shear wave angle selection and index offset range to cover the weld volume and heat affected zones for thin and thick wall piping and vessels.
Evaluación de soldadura por AWS D1.1
Selección del ángulo y cobertura de la soldadura
La elección del ángulo de inspección es esencial para evitar zonas sin cobertura, especialmente en la raíz de soldaduras a tope con preparación en V simple.
In the example below, the scan plan for a 45 and 60 degree shear wave inspection of the welded pipe is shown.
While 45 degrees is the code cited shear wave angle, it does not provide any weld coverage in the first leg which is undesirable, especially for the root of a single vee.
Alternatively, a 60 degree shear wave does provide some limited root coverage in the first leg and as the index offset is increased full weld and HAZ coverage is obtained.
Los ejemplos de E-scan muestran que una exploración lineal de 45 grados puede proporcionar una cobertura insuficiente de la raíz.
As the index offset is increased manually, the entire weld and HAZ weld volume is covered.
Depending on the phased array transducer and wedge selected multiple groups and/or index offset position may be required.
La cobertura debe verificarse mediante un plan de exploración que considere el diámetro, el espesor, la preparación de la junta, el refuerzo de soldadura, la posición del transductor y el acceso disponible desde ambos lados.
Per ASTM E2700-20, the scan plan shall be duplicated on the opposite side of the weld.
Exploración manual E-scan y S-scan
Manual phased array E-scan and S-scan guidelines are described in ASME BPVC Sec V Article 4 Mandatory Appendix IV in very general terms over only 2 pages and defers details to ASTM E2700-20 Standard Practice for Contact Ultrasonic Testing of Welds Using Phased Arrays [5].
En la exploración manual, el operador desplaza el transductor de acuerdo con el plan definido y controla la posición, la cobertura, la sensibilidad y la respuesta de los reflectores.
Figure 3 shows inadequate weld root coverage using a 45 degree linear scan.
Figure 4 shows that selecting a 60 degree linear scan provides some root coverage in the first leg.
La inspección debe repetirse desde el lado opuesto de la soldadura cuando así lo exigen el código y el procedimiento aprobado.
La configuración debe definirse considerando el transductor phased array, la cuña, el número de grupos, el rango angular y el desplazamiento del índice.
Exploración PAUT codificada
While not implicit in the title of ASME BPVC Sec V Article 4 Mandatory Appendix IV, Phased Array E-scan and S-scan Linear Scanning Examination Techniques, the scope of this section is encoded PAUT scans.
Encoded PAUT uses a positional encoder to associate each ultrasonic signal with a precise location along the weld.
Some of the key parameters include confirming encoder position accuracy within 1%, guide mechanisms that ensure an accurate index is maintained, and maximum scan axis resolution.
For example, at least three scan axis data points are required for the length of the smallest required detectable defect length but shall not exceed 2 mm (0.80”).
El proceso debe duplicarse en el lado opuesto de la soldadura con un segundo transductor o una segunda exploración.
Per code and standard requirements, the process must be duplicated on the opposite side of the weld with a second transducer and or a second scan.
Los resultados codificados facilitan la revisión posterior, la trazabilidad de la posición de los indicios y la generación de registros electrónicos de inspección.
Radiografía industrial
La radiografía es un método volumétrico que utiliza rayos X o radiación gamma para obtener una imagen de las discontinuidades internas de la soldadura.
En tuberías de agua a baja presión, puede utilizarse para juntas a tope cuando el procedimiento, la especificación del proyecto o el código aplicable la establece.
Division 1, in general, requires visual inspection and additional radiographic inspection depending on pressure vessel size, service and pressure rating.
La radiografía puede detectar porosidad, inclusiones, falta de penetración y otras discontinuidades volumétricas, pero requiere control de radiación, personal autorizado y restricciones de acceso durante la exposición.
Partículas magnéticas
La inspección por partículas magnéticas se aplica a materiales ferromagnéticos y permite detectar discontinuidades superficiales o cercanas a la superficie.
Puede ser útil para examinar zonas de soldadura, áreas reparadas, extremos de tubería, soportes y componentes ferromagnéticos después de una preparación superficial adecuada.
El método no ofrece una evaluación volumétrica completa y no es aplicable de la misma manera a aceros inoxidables austeníticos o materiales no ferromagnéticos.
Líquidos penetrantes
El ensayo por líquidos penetrantes permite revelar discontinuidades abiertas a la superficie en soldaduras y materiales no porosos.
Puede emplearse en aceros inoxidables, aleaciones no ferromagnéticas y superficies donde las partículas magnéticas no sean aplicables.
El método exige una limpieza cuidadosa, un tiempo de penetración controlado y una interpretación adecuada de las indicaciones.
Medición ultrasónica de espesores
La medición ultrasónica de espesores se utiliza para verificar la pérdida de pared causada por corrosión, erosión, desgaste o adelgazamiento localizado.
En cañerías de agua, la inspección puede concentrarse en puntos bajos, zonas de estancamiento, codos, soldaduras, soportes, drenajes y áreas expuestas a corrosión externa o interna.
La medición debe realizarse con equipos calibrados, patrones adecuados y una distribución de puntos suficiente para representar el estado real de la tubería.
Ensayo hidrostático y su relación con los END
La prueba hidrostática es un método de ensayo no destructivo (END) utilizado en ingeniería para verificar la integridad estructural y la estanqueidad de recipientes a presión, tuberías y otros sistemas similares.
Consiste en llenar el componente con un líquido incompresible (generalmente agua) y someterlo a una presión interna controlada, que suele ser de 1,25 a 1,5 veces su presión máxima de trabajo admisible.
La prueba hidrostática se basa en un principio similar: la bomba aplica una presión, la pieza sufre una deformación y los instrumentos de medición registran con precisión estos cambios.
Una unidad de bombeo, llamada bomba de prueba hidrostática, inyecta el líquido dentro de la tubería o del banco de pruebas.
La presión se aumenta a un ritmo progresivo y controlado con la ayuda de la bomba.
El aumento de presión se realiza por etapas (generalmente 25 %, 50 %, 90 %, y luego la presión de prueba), con pausas para inspeccionar posibles fugas.
Las válvulas deben accionarse lentamente para evitar golpes de ariete.
La presión se mantiene durante el tiempo deseado (a menudo entre 10 y 60 minutos).
Una vez alcanzada la presión de ensayo, esta se mantiene durante el tiempo prescrito (generalmente 30 minutos como mínimo para la prueba hidrostática, y el tiempo necesario para la inspección visual completa para la prueba neumática).
Es crucial utilizar manómetros recién calibrados y dimensionados de forma que la presión de prueba se sitúe hacia el centro de su escala, y registrar tanto la presión como la temperatura.
Cualquier variación de presión se analiza teniendo en cuenta los cambios de temperatura.
La prueba se considera superada si no se detectan fugas y la presión permanece estable, de acuerdo con los límites especificados por la normativa.
Prueba de resistencia y prueba de estanqueidad
Estas pruebas suelen tener dos objetivos principales: la resistencia y la estanqueidad.
Una prueba de resistencia lleva el sistema más allá de su presión de servicio normal, a menudo alrededor de 1,5 veces más alta, para demostrar su capacidad para soportar con seguridad condiciones extremas.
Una prueba de estanqueidad, por otro lado, se centra en la hermeticidad.
Una vez que el sistema está presurizado, se mantiene a un nivel constante durante un periodo definido, a veces solo 30 minutos para sistemas pequeños, o hasta 24 horas para tuberías o depósitos de gran tamaño.
En la práctica, ambas pruebas suelen ir de la mano: primero se demuestra la resistencia y luego se verifica la estanqueidad.
Procedimiento de prueba para una cañería de agua
La prueba se planifica con un procedimiento que define la presión de ensayo, la temperatura mínima del metal, la duración y los criterios de aceptación.
Antes de cada prueba, se realiza una inspección visual completa de la línea, las soldaduras, las bridas, las válvulas, los soportes y las conexiones.
Se llena progresivamente el sistema con el fluido de ensayo.
Se purga el aire atrapado en los puntos altos.
La presurización se efectúa por escalones sucesivos (25%, 50%, 75%, 100%) con inspección visual a cada etapa.
Una vez alcanzada la presión de ensayo, se mantiene durante un mínimo de 30 minutos verificando la ausencia de caída de presión, fugas y deformaciones.
Tras la prueba, la despresurización se realiza de forma progresiva y controlada.
Se registran la presión, la temperatura, la duración, los instrumentos utilizados, las observaciones y el resultado final.
Seguridad durante la presurización
Este método utiliza un líquido en lugar de un gas comprimido, lo que lo hace intrínsecamente más seguro, ya que los líquidos son casi incompresibles.
La prueba hidrostática es el método preferido por razones de seguridad, ya que los líquidos son prácticamente incompresibles y almacenan mucha menos energía que los gases a la misma presión.
Atención, el riesgo cero no existe: un fallo puede ser violento, de ahí la necesidad de establecer perímetros de seguridad y protocolos de prueba estrictos.
Cuando el test pressure is reached, isolate and, if possible, disconnect the pressuring equipment from the test equipment/piping, and lock the pressuring valve in a closed position.
Equipment should not be closely examined above the maximum allowable working pressure until the pressure has been held for 30 minutes.
If inspection is required during the hold period, reduce the pressure to the design pressure.
Una presurización controlada evita estos picos de presión y garantiza lecturas fiables durante el periodo de sostenimiento.
Un circuito hidrostático estable también permite controlar el aumento de temperatura.
Durante una prueba hidrostática, el pressure exceeded safe levels because a gas cylinder was used to boost the pressure when the pump couldn’t generate the required pressure.
Recommendation: Test pressure should be achieved using only water, ensuring no air remains in the vessel or is used to increase pressure.
Una tubería recién instalada puede fallar si la presión aumenta demasiado rápidamente y se produce una sobrepresión transitoria.
Recommendation: Increase test pressure gradually to avoid pressure surges.
La presencia de bolsas de aire puede causar una distribución desigual de la presión y provocar un fallo localizado de la pared.
Recommendation: Ensure that only the appropriate test medium is used for hydrostatic tests.
Recommendation: Ensure clear communication and strict adherence to testing procedures. Implement stringent verification processes to confirm the correct test medium before pressurization.
Prueba neumática: alternativa restringida
Existen dos tipos principales de pruebas de presión: la prueba hidrostática, realizada con agua (o con otro líquido adecuado), y la prueba neumática, realizada con aire o gas inerte (nitrógeno).
Según ASME Section VIII-1, UG-99, pressure vessels designed for internal pressure must undergo a hydrostatic test pressure that is at least 1.3 times the Maximum Allowable Working Pressure (MAWP) multiplied by the lowest ratio of the stress value for the test temperature to the stress value for the design temperature.
As per UG-100, a pneumatic test may be used instead of the standard hydrostatic test under specific conditions, such as when the vessel cannot be safely filled with water, cannot be readily dried, or will be used in services where traces of the testing liquid cannot be tolerated.
La prueba neumática se realiza con aire o gas inerte y es más peligrosa debido a la energía almacenada por el gas comprimido.
El gas, en cambio, se comprime como un resorte. En caso de rotura, la energía se libera de forma explosiva, pudiendo destruir el componente, dañar el equipo y herir gravemente a los operadores cercanos.
Es por eso que la prueba neumática solo se utiliza en casos específicos donde el uso de líquido es imposible, e incluso entonces, son indispensables precauciones de seguridad reforzadas.
Given the high stored energy, pneumatic tests require utmost care and written authorization from the competent Project Manager or delegate.
Evite permanecer en la línea de fuego durante las pruebas y realice las pruebas hidrostáticas preferentemente durante el día o asegure una iluminación adecuada durante la noche.
Instrumentación y equipo de prueba
Un equipo de prueba hidrostática semiautomático es el estándar en muchas instalaciones de pruebas.
Asegura una presión controlada, una cadencia de presurización constante e integra dispositivos de seguridad que garantizan la fiabilidad de las pruebas diarias.
Bomba y control de presión
La primera etapa es una bomba de alto caudal y baja presión.
La configuración de doble etapa permite ahorrar tiempo a la vez que ofrece un control preciso durante la aplicación de la presión.
El equipo cambia automáticamente de la etapa de llenado a la de alta presión una vez alcanzada la presión de conmutación, evitando así picos de presión, mientras que las válvulas antirretorno impiden cualquier reflujo entre las etapas.
Durante una prueba hidrostática, el control del ritmo de presurización es tan crucial como la presión máxima alcanzada.
Una válvula de regulación de caudal controla la velocidad a la que el sistema alcanza la presión de prueba y luego mantiene ese ritmo constante durante todo el periodo de sostenimiento.
Protección contra sobrepresión
Dos dispositivos de seguridad clave garantizan la fiabilidad del proceso: una válvula de seguridad (PRV) para evitar la sobrepresión, y una válvula de purga/despresurización para permitir liberar rápidamente la presión de prueba en caso de necesidad.
Juntos, protegen la máquina, el sistema bajo prueba y el propio componente.
Las válvulas y las juntas deben inspeccionarse cada pocas semanas, y se aconseja conservar algunas piezas de repuesto básicas en caso de fugas o desgaste.
Durante una prueba neumática en una caldera, la presión exceeded safe limits due to a faulty pressure relief valve.
Recommendation: Regularly inspect and maintain pressure relief valves and safety devices. Implement dual pressure relief systems or backup safety measures to prevent overpressure incidents during tests.
Depósito y fluido
Un depósito almacena suficiente líquido para mantener la estabilidad del sistema durante pruebas repetidas.
Es esencial disponer de indicadores de nivel y de temperatura claros, así como un filtro de aspiración y un filtro de retorno para garantizar la limpieza del fluido.
El líquido recomendado es agua limpia (a menudo con la adición de un inhibidor de corrosión, un secuestrante de oxígeno y una mezcla de glicol si hay riesgo de congelación), dependiendo de su sector de actividad y de los riesgos de contaminación del componente a probar.
Para aplicaciones de gran envergadura sobre el terreno, como las pruebas de presión en tuberías o instalaciones completas, los equipos de prueba hidrostática se conectan a fuentes de agua externas para proporcionar los grandes volúmenes necesarios.
Manómetros y registro de datos
Los datos de presión se muestran en un indicador digital alimentado por batería.
El transductor de presión integrado en el equipo mide la presión, que la unidad de visualización reproduce digitalmente.
La alimentación por batería elimina la necesidad de cableado a la red, lo que hace que el sistema sea especialmente práctico para equipos móviles en el taller o para pruebas en emplazamientos temporales.
En pruebas de baja presión, puede emplearse un manómetro de tubo en U en lugar de manómetros convencionales cuando el procedimiento y la precisión requerida lo permitan.
Cuándo aplicar END en una cañería de baja presión
Los END pueden realizarse durante la fabricación, el montaje, la reparación, la modificación o la inspección en servicio.
El proceso de inspección puede incluir los siguientes controles:
Inspección visual de soldaduras, bridas, soportes y superficies.
Medición ultrasónica de espesores para localizar pérdida de pared.
Ensayo por líquidos penetrantes para discontinuidades abiertas a la superficie.
Ensayo por partículas magnéticas en materiales ferromagnéticos.
Radiografía o ultrasonido para el examen volumétrico de soldaduras a tope.
PAUT cuando se requiere una evaluación electrónica, documentada y con mayor control de cobertura.
La cuestión clave es cuándo un END puede reemplazar una prueba de presión y qué métodos específicos deben emplearse.
Sin embargo, también hay casos en los que los ingenieros de proyecto pueden intentar acelerar los proyectos evitando las pruebas de presión.
En estos casos, realizar un análisis de riesgos puede ayudar a valorar las ventajas y desventajas de sustituir una prueba de presión por END.
La sustitución no debe asumirse automáticamente: debe estar autorizada por el código aplicable, la ingeniería del proyecto, el propietario u operador y el inspector competente.
END en fabricación e inspección en servicio
Manual and phased array ultrasonic testing of welds per ASME BPVC is a multi-dimensional scope that requires compliant equipment, personnel, calibration blocks, procedures, and reporting.
Each of these sub-categories is also multi-dimensional with enough layers to warrant a separate in depth article.
Los equipos deben estar calibrados y las personas deben estar calificadas conforme al sistema de certificación exigido por el proyecto o por la normativa aplicable.
Los bloques de calibración deben representar las características relevantes del material, el espesor, la geometría de la soldadura y el tipo de reflector que se pretende detectar.
El procedimiento debe establecer la técnica, el equipo, la calibración, la sensibilidad, la cobertura, los criterios de aceptación, la identificación de indicaciones y el contenido del informe.
En equipos en servicio, los ensayos pueden ser necesarios después de reparaciones o alteraciones.
For in-service vessels, per API 510 guidelines, pressure tests are mandated at the discretion of authorized inspectors following repairs or alterations.
Documentación y trazabilidad
La documentación debe permitir reconstruir cada etapa de la inspección y relacionar los resultados con la soldadura, el tramo de cañería, el material y la fecha de ejecución.
Los informes deben incluir, según corresponda:
Identificación de la línea, spool, componente o junta soldada.
Material y espesor inspeccionado.
Código y procedimiento aplicable.
Identificación y calificación del inspector.
Equipo, transductor, cuña y bloques de calibración.
Parámetros de exploración y cobertura obtenida.
Indicaciones detectadas y evaluación frente a los criterios de aceptación.
Resultado final: aceptado, rechazado o sujeto a reparación y reinspección.
Registros de presión, temperatura y duración cuando se realiza una prueba hidrostática.
SCI CONTROL & INSPECCIÓN realiza inspecciones de estampamiento con personal técnico habilitado ante la SEC, generando informes con trazabilidad completa de cada etapa del proceso.
En la mayoría de los proyectos, los inspectores o los clientes exigirán los informes de prueba, o incluso los registros de datos completos, para verificar que la prueba hidrostática se ha realizado de acuerdo con la norma.
Errores frecuentes y medidas preventivas
Presurización demasiado rápida
Una presurización demasiado rápida puede provocar golpes de ariete, dañar las juntas o falsear los resultados.
La presión se debe aumentar por etapas y con pausas de inspección.
Presencia de aire en el sistema
El sistema debe llenarse completamente con agua y el aire debe purgarse en los puntos altos antes de alcanzar la presión de prueba.
No se debe utilizar un cilindro de gas para aumentar la presión cuando la bomba no puede alcanzar el valor requerido.
Fallo de válvulas de seguridad
Las válvulas de seguridad, los dispositivos de alivio y las válvulas de despresurización deben verificarse antes de la prueba.
Inspección durante la presión máxima
No se debe examinar estrechamente el equipo por encima de la presión máxima admisible de trabajo antes de que la presión haya permanecido durante 30 minutos.
Si la inspección es necesaria durante el periodo de mantenimiento, la presión debe reducirse hasta la presión de diseño.
Uso incorrecto del medio de ensayo
Los equipos usados deben probarse inicialmente con agua.
El uso de aire o gas comprimido incrementa considerablemente la energía almacenada y el área de seguridad requerida.
END y ensayos destructivos: diferencias
No se puede confiar en uno solo; se necesitan ambos para conformar un perfil de seguridad completo.
La gran ventaja de los END es que se puede analizar cada tubería de un lote y aun así venderlas o utilizarlas en el proyecto.
Las pruebas destructivas dañan permanentemente la muestra de tubería para determinar su punto de ruptura, por ejemplo, aplastándola, rompiéndola o haciéndola explotar.
Las pruebas no destructivas utilizan métodos como rayos X u ondas sonoras de alta frecuencia para inspeccionar la tubería en busca de defectos internos ocultos sin causar ningún daño, lo que permite su instalación.
El enfoque híbrido puede combinar ensayos ultrasónicos no destructivos al 100 % de las soldaduras con ensayos destructivos solo al 1 % del lote para comprobar la resistencia física básica del acero.
Este enfoque híbrido proporciona la máxima seguridad, el cumplimiento de la normativa y minimiza el desperdicio de material.
Lista de verificación para cañerías de agua a baja presión
Confirmar el código de diseño y la especificación del proyecto.
Definir la presión de operación, la presión de prueba y la temperatura de servicio.
Identificar el material, el espesor y el tipo de soldadura.
Realizar inspección visual antes de los END.
Determinar si se requiere examen superficial o volumétrico.
Seleccionar ultrasonido, PAUT, radiografía, partículas magnéticas o líquidos penetrantes según el caso.
Preparar procedimientos aprobados y bloques de calibración adecuados.
Verificar la competencia del personal.
Confirmar la calibración de manómetros, transductores y equipos END.
Purgar completamente el aire antes de la prueba hidrostática.
Presurizar por etapas y controlar el ritmo de aumento.
Establecer perímetros de seguridad y evitar la línea de fuego.
Registrar presión, temperatura, duración, fugas, deformaciones e indicaciones.
Emitir el informe con trazabilidad de cada junta y tramo inspeccionado.
Referencias técnicas mencionadas
ASME Boiler and Pressure Vessel Code, Section V Non-destructive Examination, 2023.
ASME B31.1 Power Piping, 2023.
ASME B31.3 Process Piping, 2023.
ASME BPVC Rules for Construction of Pressure Vessels Section VIII Division 1, 2023.
ASTM E2700-20 Standard Practice for Contact Ultrasonic Testing of Welds Using Phased Arrays.
API 510 para inspección de recipientes en servicio.