Cuando se habla de materiales plásticos en el ámbito industrial, una de las preguntas más comunes es qué es el PVC. En el contexto de las inyecciones, el PVC es un termoplástico que se funde y se introduce a presión en un molde cerrado para fabricar piezas precisas, resistentes y adaptadas a distintas aplicaciones.
El plástico PVC es un polímero termoplástico derivado del cloruro de vinilo. Su nombre completo es policloruro de vinilo y se obtiene mediante un proceso de polimerización del monómero de cloruro de vinilo (VCM). En su forma más pura, es un material rígido y de color blanco, aunque puede modificarse fácilmente con aditivos para hacerlo más flexible, resistente al calor, ignífugo o coloreado.
Qué significa PVC en el proceso de inyección
El proceso de inyección de PVC es el mecanismo mediante el cual se moldea el plástico. A través de un cuerpo metálico llamado “inyectora” se induce a cierta presión la materia prima (PVC) fundida en un molde.
La inyección de PVC es un proceso de moldeo que permite fabricar piezas complejas mediante la inyección del material fundido en moldes cerrados. El proceso de inyección de PVC flexible es una técnica de fabricación utilizada para moldear piezas de plástico con alta precisión y eficiencia.
Consiste en fundir el PVC en una máquina de inyección, donde el material es calentado hasta alcanzar un estado fluido. Luego, se inyecta bajo presión en un molde con la forma deseada. Una vez que el PVC se enfría y solidifica dentro del molde, la pieza es expulsada, quedando lista para su uso o para procesos adicionales, como el acabado o ensamblaje.
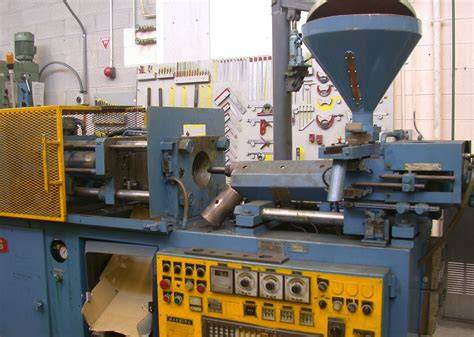
Cómo se realiza la inyección de PVC
El proceso de inyección de PVC requiere una determinada temperatura, velocidad, presión y tiempo en cada paso. De ahí que sea un proceso casi completamente mecanizado.
Este proceso tecnológico de fabricación en masa es continuo. Se lleva a cabo gracias a un cuerpo metálico que se divide en tres partes: unidad de inyección, unidad de cierre y molde.
1. Preparación y cierre del molde
En esta fase preparativa para la inyección se aplica presión al molde vacío para que esté completamente compacto. La fuerza debe ser continua, puesto que el molde debe mantenerse cerrado mientras se realiza la inyección.
Una vez que el molde se encuentra cerrado y el material cargado, se procede no solo a inyectar, sino también a mantener la presión de inyección.
2. Fusión e inyección del PVC
Entra en juego la temperatura (del material), velocidad (de inyección), presión (fuerza) y tiempo (de la presión ejercida).
La unidad de inyección cuenta con un husillo cuyo funcionamiento es crucial en esta etapa. Este ejerce su fuerza para llenar el molde con el material fundido.
El punto de inyección determina por dónde entra el PVC fundido al molde. Si está mal ubicado, puede generar líneas de soldadura visibles, zonas débiles o acabados irregulares.
3. Mantenimiento de la presión
Al enfriarse se contrae, esto requiere que se mantenga la presión del husillo para que el volumen de la pieza sea el requerido.
El PVC, como todo termoplástico, se contrae al enfriarse. Esta contracción debe ser prevista en el diseño para evitar piezas fuera de medida.
4. Recarga y enfriamiento
La fuerza llega a cero. Girando y retrocediendo, el husillo recarga la cámara de inyección. A la par, el producto fabricado va enfriándose. Son dos acciones aisladas, pero que suceden al mismo tiempo.
El enfriamiento es un proceso que inicia al primer contacto entre el material y el molde. Pero finaliza un poco más tarde cuando alcanza la temperatura de extracción.
5. Apertura y expulsión
En ese momento el molde se abre y expulsa la pieza. Con el husillo recargado y el molde hueco, volvemos al primer paso.
Tipos de PVC utilizados en inyección
Cuando se trabaja con este material, es importante conocer los tipos de PVC disponibles, ya que no todos responden igual ante el calor, la presión o la exposición a productos químicos.
En líneas generales, distinguimos entre rígido y flexible, aunque también existen versiones modificadas o especiales para sectores concretos.
PVC rígido
El PVC sin plastificantes tiene una estructura sólida y gran estabilidad dimensional.
La inyección rígida es un proceso versátil que permite la fabricación de una amplia gama de productos.
El PVC rígido es más barato, ideal para estructuras sólidas como perfiles, tuberías o componentes técnicos.
El PVC rígido es extremadamente denso para un plástico y ofrece dureza y resistencia al impacto.
PVC flexible
El PVC plástico flexible incluye plastificantes en su composición, lo que le aporta elasticidad y capacidad de adaptación.
El PVC flexible contiene plastificantes, sustancias químicas que proporcionan una mayor elasticidad. También es más blando y maleable que el PVC rígido.
La inyección flexible transforma resinas plásticas en productos elásticos y resistentes, ideales para aplicaciones que requieren deformación sin perder integridad.
Este proceso permite fabricar piezas precisas y adaptables, como juntas de sellado, componentes automotrices, juguetes, protectores de cables y accesorios médicos.
Nuestra inyección de PVC flexible optimiza la producción, desde componentes industriales hasta soluciones personalizadas, adaptándose a tus necesidades específicas.
Nuestras formulaciones garantizan alta resistencia, flexibilidad y un desempeño óptimo para múltiples sectores industriales.
Propiedades del PVC para piezas inyectadas
El material PVC reúne una serie de propiedades que lo hacen perfecto para aplicaciones técnicas y comerciales muy diversas.
No se trata solo de un plástico resistente, sino de un material con un equilibrio entre rendimiento, coste y facilidad de procesado.
Una de las razones por las que el PVC se ha consolidado en tantos sectores es su equilibrio entre funcionalidad y economía.
- Es fácil de procesar.
- Tiene un coste competitivo frente a otros materiales.
- Permite fabricar piezas complejas con alta precisión.
- Ofrece durabilidad.
- Presenta resistencia al desgaste.
- Requiere un mantenimiento sencillo.
- No absorbe humedad.
- Tiene buena resistencia química.
- Funciona como aislante eléctrico debido a su resistencia dieléctrica.
PVC is chemically resistant to many acids, bases, salts, fats, and alcohols. It also resists diesel fuel and nitric acid (<70% concentration).
PVC behaves as an electrical insulator because of its dielectric strength, which is measured as the maximum voltage required to produce a dielectric breakdown through a material.
Limitaciones y condiciones de procesamiento
A pesar de sus muchas ventajas, el plástico PVC también presenta algunas limitaciones.
Tiene una resistencia térmica moderada, lo que lo hace inadecuado para entornos con temperaturas elevadas. Además, en su estado puro es algo frágil, por lo que requiere aditivos para mejorar su rendimiento.
PVC can resist temperatures up to 60°C but begins to degrade when it’s exposed to high heat.
PVC has a relatively low heat deflection temperature. Temperatures higher than 82°C cause injection molded PVC to deform under load.
Flexible PVC can experience a significant reduction in material properties over time. Rigid PVC that lacks resistance to ultraviolet (UV) light is also subject to material degradation.
Los pellets de PVC se funden a temperaturas de hasta 195°C, pero la temperatura exacta depende del grado específico.
Accurate temperature control is important because excessively high temperatures will result in severe material degradation.
El PVC no absorbe fácilmente la humedad; sin embargo, pequeñas cantidades de humedad pueden acumularse en la superficie de los pellets. A menos que se elimine esta humedad, las piezas de PVC pueden presentar defectos cosméticos.
Diseño de piezas para inyección de PVC
Soluciones en inyección de PVC flexible para piezas de alto rendimiento implica mucho más que solo fabricar: es integrar diseño, ingeniería y procesos eficientes para obtener resultados superiores.
Trabajamos con parámetros precisos y materiales de calidad para garantizar piezas resistentes, duraderas y con acabados exactos, incluso en aplicaciones exigentes.
Un buen diseño no solo asegura que la pieza cumpla su función, también reduce el tiempo de producción, evita fallas y ahorra costos.
Espesor uniforme
Mantener un espesor uniforme en toda la pieza facilita el llenado del molde y mejora el enfriamiento.
Las zonas muy delgadas pueden impedir que el PVC fluya correctamente, generando piezas incompletas.
Whenever possible, apply a uniform wall thickness throughout your part. If you need to use a greater thickness in some areas, make a gradual transition from thinner to thicker sections.
Do not use transitions that are greater than 10% to 15% of the nominal wall thickness.
Ángulos de desmoldeo
Para que la pieza pueda salir del molde sin dañarse, es necesario incluir ángulos de salida, también conocidos como ángulos de desmoldeo.
Draft is an angle or taper that you apply to the vertical walls of parts so that they eject cleanly from the injection mold.
Design your PVC parts with draft angles between 0.5% and 1%. The larger the part length, the larger the draft angle.
Resistencia estructural
Cuando se necesita mayor resistencia estructural, la solución no es engrosar toda la pieza.
Eso puede provocar problemas de contracción o tiempos de ciclo más largos.
Radios y esquinas
Sharp corners are difficult to injection mold. They’re also more prone to stress concentrations that can result in part failure.
Apply radii to the inside and outside corners of your injection molded PVC part, and make the radii at least 25% of the wall thickness.
Contracción y tolerancias
Injection molded parts shrink as they cool. Compared to other plastics, PVC has a relatively low shrinkage rate (0.2% to 0.5%).
The exact percentage depends on the grade of PVC that you select, as well as the specific processing conditions.
If parts shrink unevenly during cooling, warping may occur.
Las tolerancias son variaciones aceptables en el tamaño de las dimensiones generales y de las características de una pieza.
La adherencia a las directrices de procesamiento del PVC está fuera del control inmediato del diseñador de la pieza. Por lo tanto, es importante trabajar con un moldeador de inyección de PVC experimentado.
Parámetros de inyección
El proceso de inyección de PVC requiere controlar conjuntamente la temperatura, la velocidad, la presión y el tiempo en cada fase.
Presión de inyección
La presión de inyección óptima depende de varios factores, incluido el diseño de la pieza y el grado de PVC.
Para obtener los mejores resultados, los moldeadores por inyección deben mantener presiones entre el 20% y el 40% de la presión máxima de inyección permitida.
Velocidad de inyección
Para evitar defectos superficiales, los moldeadores deben inyectar el PVC a velocidades moderadas.
Sin embargo, las velocidades varían según la geometría de la pieza.
Temperatura
El material es calentado hasta alcanzar un estado fluido, pero un exceso de temperatura puede provocar una degradación grave del material.
| Parámetro | Dato disponible |
|---|---|
| Temperatura máxima de resistencia indicada | 60°C |
| Deformación bajo carga | Temperaturas superiores a 82°C |
| Temperatura de fusión de los pellets | Hasta 195°C |
| Contracción aproximada | 0.2% a 0.5% |
| Presión recomendada | 20% a 40% de la presión máxima permitida |
Qué productos se fabrican mediante inyección de PVC
La inyección de PVC es un proceso clave en la fabricación de piezas resistentes, versátiles y de alta calidad para diversas industrias.
Desde el sector automotriz hasta la construcción, el PVC inyectado se emplea en la creación de componentes duraderos, seguros y adaptables a diferentes necesidades.
Su flexibilidad y capacidad de moldeado permiten su uso en dispositivos médicos, embalajes, juguetes, accesorios eléctricos y mucho más.
Sector automotriz
La inyección de PVC es esencial en la fabricación de piezas interiores y exteriores de vehículos, como tableros, paneles de puertas, cubiertas de cables y sellos herméticos.
Algunos ejemplos incluyen piezas automotrices, como tableros y parachoques.
La inyección flexible también permite fabricar componentes automotrices que requieren deformación, adaptación y resistencia.
Construcción y fontanería
Tuberías, accesorios de plomería, canaletas y revestimientos son algunos de los productos más fabricados con inyección de PVC.
Equipos eléctricos y electrodomésticos
El PVC rígido se utiliza en carcasas de electrodomésticos y componentes estructurales para equipos eléctricos.
También se emplea en la fabricación de accesorios eléctricos y productos que necesitan aislamiento, estabilidad y resistencia.
Productos industriales
Entre los productos fabricados se encuentran cajas de herramientas y contenedores industriales.
El proceso permite crear soluciones personalizadas para componentes industriales y piezas de alto rendimiento.
Mobiliario y productos para el hogar
También se utiliza en la producción de mobiliario plástico y productos para el hogar que requieren alta resistencia y durabilidad, como sillas, mesas y estanterías.
La inyección de PVC es ampliamente utilizada en la fabricación de juguetes, artículos para el hogar, electrodomésticos y productos decorativos.
Dispositivos médicos
La inyección de PVC se emplea en la producción de dispositivos médicos como tubos para sueros, mascarillas de oxígeno y componentes de equipos quirúrgicos.
El cloruro de polivinilo (PVC) podemos encontrarlo en multitud de dispositivos médicos, entre los que se incluyen las rampas y llaves de tres pasos.
Ventajas de la inyección de PVC
El plástico ha logrado reemplazar el uso de otros materiales, permitiendo bajar los costos de producción.
Por otro lado, debido a su fácil manejo, esta sustitución de materiales abrió el camino a la producción en masa.
La inyección de PVC permite fabricar grandes cantidades de piezas con una forma constante, dimensiones repetibles y un nivel de precisión adecuado para diferentes sectores industriales.
- Fabricación de piezas complejas mediante moldes cerrados.
- Alta precisión y eficiencia.
- Producción de piezas rígidas o flexibles.
- Adaptación mediante aditivos y formulaciones específicas.
- Resistencia química y mecánica.
- Coste competitivo.
- Posibilidad de producción en masa.
- Compatibilidad con procesos posteriores de acabado o ensamblaje.
Coste de un proyecto de inyección de PVC
El precio de un proyecto de inyección de PVC depende de múltiples variables.
A mayor volumen, menor costo por unidad.
Esto se debe a que muchos de los costos iniciales -como el diseño y fabricación del molde- se diluyen entre más piezas.
El molde representa uno de los mayores costos iniciales en la inyección.
| Variable | Influencia en el proyecto |
|---|---|
| Volumen de producción | A mayor volumen, menor costo por unidad. |
| Tipo de PVC | El PVC rígido es más barato; el PVC flexible es más caro. |
| Diseño de la pieza | Las piezas complejas requieren un diseño y un molde adecuados. |
| Molde | Representa uno de los mayores costos iniciales. |
| Formulación | Puede adaptarse a necesidades específicas mediante aditivos. |
No todos los PVC cuestan lo mismo. Existen variantes según su aplicación:
- PVC rígido: más barato, ideal para estructuras sólidas como perfiles, tuberías o componentes técnicos.
- PVC flexible: más caro, contiene plastificantes que lo hacen elástico.
Defectos y aspectos que deben controlarse
Las piezas de PVC mal diseñadas son más propensas a presentar defectos de moldeo por inyección.
Cuando el espesor no es uniforme, pueden aparecer dificultades de llenado, problemas de enfriamiento, contracción irregular o deformaciones.
Las zonas muy delgadas pueden impedir que el PVC fluya correctamente, generando piezas incompletas.
Si el punto de inyección está mal ubicado, puede generar líneas de soldadura visibles, zonas débiles o acabados irregulares.
Si las piezas se contraen de forma desigual durante el enfriamiento, puede producirse deformación.
Las esquinas pronunciadas también son más propensas a concentraciones de tensión que pueden provocar fallos de la pieza.
El PVC puede sufrir agrietamiento por tensión, especialmente en determinadas condiciones de uso y exposición.
PVC en dispositivos médicos: consideraciones específicas
El cloruro de polivinilo ha demostrado ser muy eficaz en una gran multitud de aplicaciones médicas.
Algunos de los riesgos más conocidos en el uso de rampas y llaves de tres pasos son la infección e interacción entre fármacos.
No obstante, existen otras complicaciones a las que deberemos enfrentarnos al utilizar estos dispositivos, algunas de ellas, relacionadas con su material de fabricación: el PVC.
Los fenómenos de adsorción y absorción cobran gran importancia cuando se administran fármacos a una baja concentración, ya que una cantidad importante del mismo puede no llegar al paciente.
Especialmente en materiales de PVC, la absorción es uno de los principales problemas de perdida de la solución en recipientes, sets de administración o filtros.
Medidas para reducir la adsorción y la absorción
- Envases pequeños. Reducir la superficie de contacto, lógicamente, reducirá las probabilidades de sufrir adsorción y absorción.
- Acceso lo más directo posible. Una reducción del recorrido del fármaco puede ayudar a reducir que se produzca adsorción o absorción.
- Limitar el volumen muerto. Utilizar dispositivos que permitan disminuir el volumen muerto como, por ejemplo, sustituir rampas y llaves de tres pasos, principalmente fabricadas en PVC, por prolongadores bifurcados o trifurcados sin PVC, también nos ayudará a reducir la probabilidad de que se produzcan absorción y adsorción.
- Polietileno (PE) en los dispositivos empleados.
Como veíamos anteriormente, la CDC recomienda utilizar sistemas cerrados sin aguja para prevenir la infección del torrente sanguíneo, como son las alargaderas bifurcadas y trifurcadas.
- Infección. Reducción del riesgo de infección al tratarse de un sistema cerrado que permite una desinfección adecuada.
- Flebitis mecánica. Permite una punción más cerca del paciente.
- Incompatibilidad de fármacos. El menor espacio común entre líneas reduce la posibilidad de interacción entre los distintos fluidos administrados.
- Volumen muerto. Al reducirse el volumen muerto, es posible conocer tiempo y volumen de llegada del fármaco al paciente.
- Adsorción y absorción.
¿Es sostenible el PVC inyectado?
El plástico ha logrado reemplazar el uso de otros materiales, permitiendo bajar los costos de producción.
Desde el sector económico hasta el ambiental, este proceso productivo ha adoptado una gran importancia en tantas industrias diferentes.
Aunque el PVC es un material ampliamente utilizado, su sostenibilidad depende de factores como la formulación, la duración de la pieza, la gestión de residuos y las posibilidades de reutilización o reciclaje.
Por eso, la selección del material debe considerar tanto el rendimiento requerido como las condiciones de fabricación, uso y gestión al final de su vida útil.
Cuándo valorar otros materiales
PVC might not be the best material for your application.
Si las condiciones de temperatura, exposición ambiental, flexibilidad o resistencia no son compatibles con el PVC, se pueden considerar otros termoplásticos.
HDPE injection molding uses high-density polyethylene (HDPE), a cost-effective thermoplastic with good tensile strength and high impact resistance.
Polypropylene injection molding uses a commodity thermoplastic (PP) with excellent resistance to moisture, good fatigue strength, and a low coefficient of friction.
La elección final depende de la aplicación, el diseño de la pieza, los requisitos mecánicos, la temperatura de servicio, la resistencia química y el coste objetivo.
Importancia de elegir un fabricante especializado
PVC is a cost-effective injection molding material with attractive material properties, but a manufacturing-ready design and a skilled production partner are critical.
La experiencia del fabricante es importante para controlar el diseño del molde, la formulación del PVC, los parámetros de proceso, la contracción, el enfriamiento y la expulsión de las piezas.
Entendemos que la puntualidad y la eficiencia en la entrega son clave para el éxito de tus proyectos.
La satisfacción de nuestros clientes es nuestra mejor carta de presentación. Descubre cómo nuestra inyección de PVC han ayudado a empresas de diferentes sectores a alcanzar sus metas.
Trabajar con Compoflex ha sido una gran experiencia. Sus compuestos de PVC destacan por su alta calidad y cumplimiento de estándares. Valoramos su flexibilidad para personalizar fórmulas sin afectar los tiempos de entrega, así como el excelente asesoramiento de su equipo técnico. Además, su servicio al cliente es ágil y orientado a soluciones, y su logística confiable asegura entregas puntuales.
Como clientes de COMPOFLEX, nuestra experiencia ha sido muy satisfactoria. Apreciamos la comunicación clara y directa de su equipo, siempre dispuestos a atender consultas y proporcionar información técnica cuando la necesitamos. En resumen, COMPOFLEX es un proveedor que cumple con lo prometido y con quien es fácil trabajar.
Como clientes de Compoflex por varios años, hemos tenido una experiencia en general positiva. Su equipo es realmente amable y siempre está dispuesto a ayudar, lo que hace que la comunicación sea fluida y agradable. Los productos que ofrecen son de buena calidad y se adaptan a nuestras necesidades en diversas aplicaciones. Apreciamos su esfuerzo por mejorar algunos desafíos que se han presentado ya que sabemos que están comprometidos con su trabajo.
Contáctanos para recibir asesoramiento personalizado y cotizaciones rápidas.