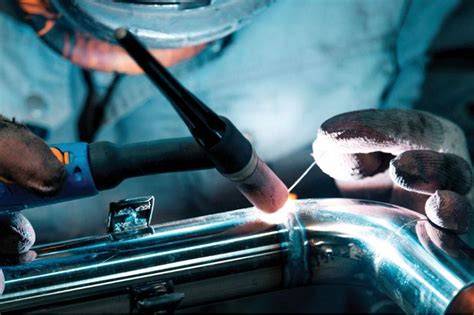
Las cañerías de acero inoxidable dúplex pueden soldarse mediante varios procesos convencionales, pero la selección del método, del metal de aporte, del gas de protección y de los parámetros térmicos debe realizarse cuidadosamente para conservar el equilibrio entre ferrita y austenita.
Los aceros inoxidables austenítico-ferríticos, normalmente denominados aceros dúplex, combinan muchas de las excelentes propiedades de los aceros austeníticos y de los aceros ferríticos. El acero dúplex es un tipo de acero inoxidable que tiene una microestructura de dos fases que consta de proporciones aproximadamente iguales de ferrita y austenita.
Dos de los grados más comunes son Dúplex S31803 / F51 / 1.4462 y Dúplex S32205/F60. La tubería de acero inoxidable dúplex 2205 tiene excelentes propiedades mecánicas y propiedades anticorrosivas, y se utiliza ampliamente en las industrias petroquímica, de estructuras marinas y de construcción naval.
Procesos de soldadura aplicables a las cañerías dúplex
La soldabilidad de los aceros dúplex es buena y se pueden utilizar todos los métodos comunes de soldadura. Para soldar los aceros dúplex se pueden utilizar todos los métodos convencionales de soldadura como MMA (electrodos recubiertos), MIG/MAG, TIG, SAW, FCAW, plasma y láser.
| Proceso | Aplicación principal | Características |
|---|---|---|
| TIG/GTAW | Pasadas de raíz y tuberías | Excelente control, alta calidad y buena apariencia |
| MIG/MAG/GMAW | Secciones de mayor espesor y soldadura automática | Mayor velocidad de deposición y posibilidad de automatización |
| MMA/SMAW | Soldadura en campo, posiciones difíciles y acceso limitado | Proceso versátil con electrodos revestidos |
| FCAW | Espesores superiores a aproximadamente 2,5 milímetros | Buena soldabilidad posicional y acabados lisos |
| SAW | Uniones horizontales de alta productividad | Magníficos acabados y baja generación de humo |
Soldadura TIG o GTAW
La soldadura TIG normalmente se utiliza para piezas de poco espesor (de hasta aproximadamente 4 milímetros). Es muy común para soldar uniones de tuberías. El método también es particularmente apto para soldar pasadas de raíz en una cara (con y sin soporte de raíz).
Los cordones posteriores pueden ser soldados a continuación utilizando un método con una mayor velocidad de deposición. GTAW, también conocida como soldadura TIG (gas inerte de tungsteno), proporciona un excelente control sobre el proceso de soldadura, lo que resulta en soldaduras de alta calidad y buena apariencia.
Para las cañerías dúplex, el TIG suele ser la opción preferida para la primera pasada porque permite controlar con precisión el baño de fusión, la penetración y la protección de la raíz. La soldadura TIG normalmente se efectúa con argón puro como gas protector.
Soldadura MIG/MAG o GMAW
La soldadura MIG (en realidad se efectúa frecuentemente una soldadura MAG con un componente activo en el gas protector) es un método especialmente idóneo para soldar chapa metálica de hasta aproximadamente 6 milímetros de espesor.
La soldadura normalmente se hace por ambos lados, pero la chapa metálica (< 4 milímetros) se puede soldar por un lado solo utilizando un soporte cerámico. Para soldar normalmente se utiliza arco spray o arco pulsado.
La ventaja de la soldadura con arco spray es la mayor velocidad de deposición. Sin embargo, debido a que el baño de fusión es relativamente grande, las posibilidades de soldadura en posición son limitadas.
La transferencia de gota es considerablemente más lenta y más controlada con el arco pulsado. Por lo tanto la adecuación para la soldadura en posición, especialmente en vertical descendente, es muy elevada.
Dado que la estabilidad del arco spray es relativamente baja, el arco pulsado es particularmente importante al soldar acero superdúplex, SAF 2507. El método MIG está especialmente indicado para la soldadura robotizada o automática en toda posición.
Soldadura MMA o SMAW con electrodo revestido
La soldadura MMA (electrodo recubierto) es particularmente idónea para soldadura en posición, soldadura por una cara y allí donde el acceso esté limitado.
SMAW, o soldadura con electrodo revestido, es un método de soldadura versátil que se puede utilizar en diversos entornos. Es relativamente fácil de aprender y puede usarse para aplicaciones de soldadura en campo.
Avesta Welding tiene una gama muy amplia de electrodos revestidos para aceros dúplex, tanto para soldar en toda posición (series 3D), alto rendimiento (series 2D) y especial tubería (series 4D).
Para todos los productos, el mejor resultado lo proporciona la corriente continua (DC+). No obstante, todos los electrodos rutilo-ácido también pueden ser utilizados con corriente alterna. Sin embargo, su soldabilidad es claramente inferior si se compara con la corriente continua.
Para soldar se debe utilizar un arco corto dado que aporta mayor estabilidad y reduce el riesgo de captar nitrógeno. Esto último podría provocar la formación de poros y aumentar la oxidación de la superficie.
Soldadura FCAW con hilo tubular
La soldadura con hilo tubular (FCAW) es apta para espesores de material superiores a aproximadamente 2,5 milímetros. La escoria que se forma permite que la soldabilidad posicional sea muy buena.
Al utilizar FCAW (hilo tubular), el arco y el baño de fusión están protegidos tanto por la escoria como por el gas protector. La transferencia de gotas es uniforme y los acabados son extremamente lisos y finos.
FCAW es muy conveniente para la soldadura por una cara contra soporte cerámico. Esto es rápido y eficaz. Además, las propiedades de la superficie del lado de la pasada de raíz son muy buenas.
Para mejores resultados, el cordón de raíz debería soldarse utilizando una intensidad de corriente ligeramente menor. El hilo tubular está disponible como LDX 2101, 2304 y 2205. Existen 2 variantes, según la soldadura se realice en posición (2D) o toda posición (3D).
Soldadura por arco sumergido SAW
El proceso SAW (soldadura por arco sumergido), es de uso generalizado con aceros dúplex. Su alta productividad y magníficos acabados son un gran punto a su favor.
Además, el entorno de trabajo SAW es notablemente mejor que el de otros métodos. Tanto la generación de humo como la radiación son mínimas.
Las desventajas de SAW son que está limitada a la posición horizontal y que el aporte de calor es relativamente grande. En consecuencia, las piezas pequeñas presentan problemas. Para SAW se debe utilizar un fundente aglomerado, por ejemplo Avesta 805.
Proceso recomendado para una cañería dúplex 2205
Para una tubería dúplex 2205 de 30", una combinación habitual consiste en utilizar GTAW o TIG para la raíz y SMAW o GMAW para el relleno y la capa.
| Parámetro | Recomendación |
|---|---|
| Proceso | Raíz GTAW (TIG) + SMAW/GMAW Relleno y Capa |
| Metal de aporte | ER2209 (AWS A5.9 E2209T0-X) |
| Gas de protección GTAW | 99% Ar / 1% N2 o Ar puro |
| Entrada de calor | 0,8 - 1,5 kJ/mm |
| Temperatura máxima entre pasadas | 150°C (300°F); 100°C preferido |
| Contenido de ferrita | 30-65% (FM-30) |
| Documentación | API TR 938-C, ASME IX, API 582 |
El rango general de entrada de calor recomendado para soldadura de tubería dúplex es de 0,5 - 2,5 kJ/mm, mientras que el rango de 0,8-1,5 kJ/mm se considera óptimo para la aplicación indicada.
Elección del metal de aporte
La elección del metal de aporte es uno de los factores más importantes. Para la soldadura se pueden normalmente usar consumibles con mayor contenido de aleación.
Los metales de aportación siempre están sobrealeados con níquel. Este metal tiene una fuerte acción estabilizadora de la austenita. El nitrógeno es otro elemento estabilizador de la austenita, utilizado en los aceros dúplex actuales y gracias al cual es posible la correcta unión de este tipo de aceros ya que facilita la reformación de austenita.
El aporte ER2209 contiene aproximadamente 9% de Ni y 2,5% de Mo, añadiendo equivalente de níquel al metal de soldadura. Esto compensa la pérdida de nitrógeno durante la soldadura por arco y ayuda a lograr el balance de ferrita 30-70% requerido para una resistencia a la corrosión equivalente al metal base.
Es recomendado para usar aleación aleación soldadura alambre y aleación soldadura varilla base níquel.
La tabla 1 muestra la composición química (metal de aportación) de algunos aceros dúplex. Se indica la denominación comercial ‘Avesta’ y ‘Böhler’ de estos consumibles (electrodo, hilo macizo e hilo tubular).
MMA corresponde a electrodo, MIG (hilo sólido), TIG (varilla) FCAW (hilo tubular). También disponible en arco sumergido (SAW).
Control del equilibrio entre ferrita y austenita
La composición química de los aceros dúplex está equilibrada para garantizar que, en estado de recocido de disolución, presenten una estructura con cantidades aproximadamente iguales de ferrita y austenita.
Los aceros dúplex solidifican inicialmente con una estructura completamente ferrítica. A continuación pasan por una transformación de fase en la cual la austenita primaria y secundaria crece en los bordes del grano de ferrita.
La cantidad de austenita depende en gran medida de la composición y en la velocidad de enfriamiento. En la producción de chapas, bobinas, tuberías, etc., se puede utilizar un tratamiento térmico controlado para obtener un equilibrio del 50% de austenita y ferrita.
Sin embargo, al soldar, las condiciones de enfriamiento no son tan buenas. En este caso, el enfriamiento es a menudo muy rápido y, en consecuencia, queda poco tiempo para que se forme la austenita.
Las variaciones de entre 20 y 70% de ferrita en el metal aportado son normales. Las soldaduras con este contenido de ferrita tienen buenas propiedades mecánicas y de resistencia a la corrosión.
El contenido de ferrita debe mantenerse por encima de 25% y por debajo de 65% cuando se mide según ASTM E1242 o con Feritscope magnético FM-30. La ferrita excesiva (>70%) reduce la tenacidad y aumenta el riesgo de agrietamiento por licor en la HAZ.
La relación Austenita:Ferrita recomendada es de 30:70 a 70:30, con un objetivo aproximado de 50:50.
Soldar con un metal de aportación ‘equivocado’, con poco metal de aportación (por ejemplo poca separación de bordes / sin separación de bordes) o sin metal de aportación puede provocar un contenido de ferrita por encima del 70%.
Sólo está permitido soldar sin metal de aportación cuando exista la posibilidad de un tratamiento térmico posterior (tratamiento térmico de disolución). Si no se efectúa el tratamiento térmico, hay un gran riesgo de que el contenido de ferrita en el metal de aportación sea demasiado elevado.
Entrada de calor y temperatura entre pasadas
Para lograr la relación óptima entre ferrita y austenita, la entrada de calor debe controlarse adecuadamente.
La entrada de calor excesiva (>2,5 kJ/mm) promueve la precipitación de compuestos intermetálicos - principalmente fase sigma (FeCr) y fase chi.
Estas fases ricas en cromo se forman entre 600-1000°C y empobrecen el cromo de la matriz circundante. La entrada de calor excesiva causa tiempo prolongado a temperaturas críticas (600-1000°C), promoviendo la precipitación de compuestos intermetálicos.
La tenacidad al impacto disminuye significativamente (de ~150 J a <40 J Charpy), y la temperatura crítica de picadura (CPT) disminuye entre 20-40°C.
En ambientes marinos con cloruros, esto conduce a agrietamiento por corrosión bajo tensión (SCC) acelerado.
La entrada de calor insuficiente resulta en contenido excesivo de ferrita (>70%), reduciendo la tenacidad y causando problemas de agrietamiento por licor en la HAZ.
Las aleaciones dúplex tienen temperaturas entre pasadas específicas recomendadas para evitar la formación de fases intermetálicas quebradizas. La temperatura adecuada entre pasadas depende del grado que se suelde y del espesor del metal base.
La temperatura entre pasadas debe mantenerse por debajo de 150°C para prevenir la exposición prolongada en el rango de 550-850°C donde precipitan los intermetálicos de fase sigma y fase chi.
Las recomendaciones generales indican una temperatura entre pasadas inferior a 150°C (300°F), con 100°C como valor preferido en la referencia para tubería 2205.
Cuando los aceros dúplex están sometidos a temperaturas desde 350 °C hasta alrededor de 950 °C, se forman precipitados secundarios.
Las fases intermetálicas, por ejemplo la fase sigma, se forman en el rango de temperaturas entre 600-950 °C. La ferrita se reforma entre 350 y 525 °C (fragilización a 475 °C).
La reformación de ferrita puede tener un efecto de fragilización y un impacto negativo en la resistencia a la corrosión. Por lo tanto, se debe evitar la exposición innecesaria a estas temperaturas.
En un proceso de soldeo convencional, el tiempo de exposición a estas temperaturas es relativamente corto. Sin embargo, existe un riesgo evidente si el metal es sometido a un tratamiento térmico posterior.
Precalentamiento y enfriamiento
En algunos casos, puede ser necesario precalentar el acero dúplex antes de soldarlo. El precalentamiento ayuda a reducir la velocidad de enfriamiento de la soldadura, lo que puede prevenir la formación de fases frágiles y grietas.
La velocidad de enfriamiento debe controlarse mediante precalentamiento y temperatura entre pasadas. Un enfriamiento demasiado rápido provoca ferrita excesiva, mientras que un enfriamiento lento puede producir desequilibrio de fases.
El conformado en caliente, si fuese requerido, se debe efectuar con las temperaturas indicadas en la tabla 2. Los aceros dúplex tienden a la precipitación cuando están sujetos a temperaturas por debajo de aproximadamente 900 °C.
La precipitación conlleva un descenso tanto de la ductilidad como de la resistencia a la corrosión. Para reducir la cantidad de precipitados, la pieza de trabajo se debe someter a un tratamiento térmico de disolución después del conformado en caliente.
Diseño y preparación de la unión
Es fundamental una limpieza adecuada de las superficies de acero dúplex. Cualquier contaminante como aceite, grasa o suciedad puede afectar la calidad de la soldadura.
El diseño de la unión juega un papel crucial en el proceso de soldadura. Los diseños de juntas comunes para acero dúplex incluyen juntas a tope, juntas de filete y juntas de esquina.
Debido a la naturaleza lenta de los materiales ferríticos, el flujo del baño de fusión tiende a ser lento. Para evitar la falta de fusión, se recomienda utilizar ángulos de junta más abiertos y aberturas de raíz más grandes que las que se utilizan comúnmente en los aceros inoxidables.
Debido a la naturaleza de los materiales ferríticos, el flujo del baño de fusión es lento. Se puede compensar con la selección adecuada del gas de protección, que también puede beneficiar al equilibrio adecuado de austenita y ferrita.
Gases de protección y gas de respaldo
La soldadura MIG de aceros dúplex es posible utilizando los gases protectores convencionales empleados en aceros inoxidables. Normalmente se utiliza argón añadiendo un 2% de O2 o 2-3% de CO2. Ambos actúan como estabilizadores de arco.
Es conveniente añadir aproximadamente un 30% de helio ya que incrementa la energía del arco que, a su vez, incrementa la fluidez del baño de fusión y permite mayores velocidades de soldadura.
Se han obtenido muy buenos resultados al utilizar arco pulsado con un gas de cuatro componentes (Ar + 30% He + 2,5% CO2 + 0,03% NO).
La estabilidad del arco varía considerablemente entre los diferentes tipos de arco, clases de acero e incluso entre diferentes máquinas de soldar.
La soldadura TIG normalmente se efectúa con argón puro como gas protector. La resistencia a la corrosión, en concreto por picadura, se puede incrementar considerablemente añadiendo hasta un 2% de nitrógeno.
Sin embargo, el riesgo de poros aumenta con el mayor contenido de nitrógeno, por lo cual éste no debería exceder del 2%.
Si se añade un 30% de helio, la energía del arco aumenta notablemente permitiendo un incremento considerable (20-30%) de la velocidad de soldadura.
Sí, el argón puro es aceptable para pasadas de raíz, pero añadir 1-2% de nitrógeno mejora la reforma de austenita y la absorción de nitrógeno. El argón puro resulta en un leve enriquecimiento de ferrita.
En la soldadura de aceros dúplex, no es recomendable añadir hidrógeno. Esto puede causar la fragilización por hidrógeno en combinación con el elevado contenido de ferrita (más del 70%).
Como gas de respaldo se puede utilizar el mismo que el gas de protección. No obstante, el gas Formier, mezcla de hidrógeno nitrógeno (90% N2 + 10% H2), es una buena alternativa que al mismo tiempo proporciona una excelente protección de raíz y además es más barata que el argón puro.
En soldaduras de campo con exposición al viento se deben usar pantallas de arrastre y aumentar Ar en la raíz, con un máximo de 2% de N2 para prevenir la porosidad.
Control del hidrógeno y de los consumibles
Otro desafío es la susceptibilidad del acero dúplex al agrietamiento inducido por hidrógeno. Se puede introducir hidrógeno en la soldadura durante el proceso de soldadura, especialmente si el gas protector contiene humedad o si los electrodos de soldadura no se secan adecuadamente.
Para evitar el agrietamiento inducido por el hidrógeno, es importante utilizar gases protectores secos y electrodos de soldadura adecuadamente secos.
El electrodo debe ser secado a 350 grado para 1 hora antes soldar, y a 600 grado desde sobre soldar. Temple en ~700 grado para 1 hora y entonces soldar.
Durante el proceso de soldadura de dúplex inoxidable acero, la fase transformación de austenita y ferrita generará tensión, causando cambios en la estructura interna de la junta soldada, tal como intergranular corrosión, recristalización tensión corrosión, y zona afectada por el calor debilidad.
Por lo tanto, durante el proceso de soldadura es necesario para asegurar que la soldadura metal tiene suficiente plasticidad para prevenir intergranular corrosión y fragilidad de la zona afectada por el calor.
Corriente, arco y secuencia de soldadura
Cuando soldando, a pequeña corriente debe ser usada para asegurar que el contenido de austenita y%2para ferrita en la soldadura metal alcanza cerca a 1:1.
Si a mayor corriente es usada, la ferrita contenido en la soldadura metal hará aumentar, causando cambios en la estructura de la soldadura zona afectada y reduciendo la resistencia a la corrosión de la junta.
En las soldaduras multipasada, existen diferencias en la estructura y el contenido de austenita de cada capa de la junta obtenida por soldadura de tres capas de tres pasadas.
La segunda capa puede alcanzar una temperatura máxima de 2800 °C, superior a la de las otras dos soldaduras, y tiene una gran influencia en el tiempo de enfriamiento de la junta, afectando así el contenido de precipitación de la estructura de la junta.
La zona afectada por el calor en la capa inferior de la junta se somete a tres ciclos térmicos, y la temperatura máxima de cada ciclo térmico supera la temperatura de transición de fase del material base.
Tratamiento térmico posterior
Después de soldar, en algunos casos puede ser necesario un tratamiento térmico posterior a la soldadura (PWHT). PWHT ayuda a aliviar las tensiones residuales en la soldadura y mejorar la resistencia a la corrosión del material.
Sin embargo, la exposición innecesaria a temperaturas críticas debe evitarse, porque puede provocar precipitación de fases secundarias y fragilización. Sólo está permitido soldar sin metal de aportación cuando exista la posibilidad de un tratamiento térmico posterior de disolución.
La tabla 2 muestra los tratamientos térmicos recomendados. Para reducir la cantidad de precipitados, la pieza de trabajo se debe someter a un tratamiento térmico de disolución después del conformado en caliente.
Limpieza, decapado y pasivado
La limpieza de estos aceros inoxidables es de vital importancia ya que su vida en servicio dependerán claramente de su estado superficial.
En general, la resistencia a la corrosión de una unión soldada es ligeramente inferior a la del metal base. Esto se debe sobre todo al ciclo de temperatura al que se ha sometido la soldadura y la zona afectada por el calor (HAZ, ‘heat affected zone’), a la forma de la superficie soldada y a los contaminantes y defectos generados al soldar.
Para obtener la mejor resistencia posible a la corrosión, las superficies de la soldadura y de la chapa base deben estar limpias y lisas.
Después de soldar, se debe decapar tanto el metal de soldadura como la zona afectada por el calor (HAZ).
Los procesos de desengrasado, decapado y pasivado con agentes químicos Avesta mejoran la resistencia a la corrosión de los equipos y las características obtenidas.
Inspección y calificación del procedimiento
La calidad de la soldadura en aplicaciones de acero dúplex es de suma importancia. En industrias como las de petróleo y gas, procesamiento químico y aplicaciones marinas, las estructuras de acero dúplex suelen estar expuestas a entornos hostiles y condiciones de alta presión.
Por ejemplo, en una plataforma de petróleo y gas en alta mar, una soldadura defectuosa en una tubería de acero dúplex puede provocar fugas, lo que puede causar contaminación ambiental y representar una amenaza para la seguridad de los trabajadores.
Una inspección minuciosa de la soldadura es fundamental para garantizar su calidad. Se pueden utilizar métodos de prueba no destructivos, como pruebas ultrasónicas, pruebas radiográficas y pruebas de partículas magnéticas, para detectar cualquier defecto interno en la soldadura.
La calificación del procedimiento se vuelve aún más crítica en entornos marinos sin talleres de soldadura totalmente equipados. API TR 938-C (Uso del Acero Inoxidable Duplex 2205 en Producción de Petróleo y Gas) proporciona orientación completa para la calificación de procedimientos de soldadura en servicio corrosivo.
- Tracción en todo el metal de soldadura, con un mínimo de 620 MPa de fluencia para 2205.
- Doblado lateral o guiado según ASME IX.
- Impacto Charpy V-notch a -46°C, con un mínimo de 27 J promedio para servicio marino.
- ASTM A923 Método B o C para detección de fases intermetálicas.
- Prueba de corrosión según ASTM G48 Método A, con prueba de picadura de 72 horas.
- Medición de la relación de fases según ASTM E1242 o con Feritscope FM-30.
La prueba de rendimiento mecánico de la junta mostró que la resistencia a la tracción de la muestra de soldadura del electrodo de soldadura 309MoL era menor que la de la muestra de soldadura del electrodo E2209-16, y todas las muestras se rompieron en la soldadura.
En la prueba de flexión, no hubo grietas en la cara y las curvas posteriores de las juntas, lo que indica que las juntas tenían una buena tenacidad plástica.
En la prueba de impacto, el valor de impacto de la zona afectada por el calor es más alto que el de la soldadura, pero ambos son más bajos que el metal base.
El valor de dureza de la junta está relacionado con el contenido de austenita en el área, el valor de dureza de la zona afectada por el calor es el más alto y el valor de dureza de la capa de cobertura en la soldadura es el más pequeño.
Aplicación de electrodos E2209-16 y 309MoL
En una prueba de junta a tope de placa plana en acero inoxidable dúplex 2205 de 6 mm de espesor se utilizaron dos tipos de electrodos: el electrodo E2209-16 y el electrodo 309MoL.
El estudio adoptó la soldadura de tres capas de tres pasos y comparó diferentes posiciones de soldadura y diferente aporte de calor.
La investigación mostró que no había macrodefectos en la unión después de la soldadura y que la soldadura estaba bien formada.
El contenido de níquel en el electrodo 309MoL es mucho mayor que el del metal base y el electrodo E2209-16. El contenido de austenita en la zona de soldadura de la junta obtenida después de la soldadura es superior al de la junta obtenida por el electrodo E2209-16.
El análisis mostró que no aparecieron fases secundarias dañinas en el área de soldadura de todas las juntas.
La microscopía electrónica de barrido y el análisis del espectro de energía muestran que los elementos de aleación de la junta han sufrido difusión y migración bajo la acción del calor, lo que hace que los límites de los granos de ferrita precipiten preferentemente la austenita durante el enfriamiento, y los ciclos térmicos posteriores provocan una gran cantidad de austenita fina para precipitar en los granos de ferrita.
Tensiones residuales y deformación
La prueba de campo de tensión muestra que las tensiones residuales longitudinales y transversales en la zona de soldadura de la unión son opuestas.
La dirección transversal es la tensión de tracción y la dirección longitudinal es la tensión de compresión.
La tensión residual transversal pasa gradualmente a tensión de compresión en el área alejada de la soldadura y finalmente tiende a cero.
La tensión de prueba del método está de acuerdo con el valor simulado. Realice una corrección mecánica en la placa severamente deformada.
Factores críticos en ambientes marinos
| Desafío | Estrategia de mitigación |
|---|---|
| Cloruros altos aceleran la picadura | Mantener PREN >32 en el metal de soldadura; usar aporte 2209 (+2% Ni) |
| Infraestructura de taller limitada | Usar Feritscope FM-30 portátil para verificaciones de fase en proceso |
| Soldaduras de campo con exposición al viento | Usar pantallas de arrastre; aumentar Ar en raíz GTAW (máx. 2% N2 para prevenir porosidad) |
| Pared delgada susceptible a distorsión | Balancear entrada de calor con posición de soldadura; usar secuencia de retroceso |
Respuesta breve: qué soldadura elegir
- Para la raíz de una cañería: TIG o GTAW, normalmente con argón puro o con una adición controlada de 1-2% de nitrógeno.
- Para relleno y capa: SMAW/MMA con electrodo dúplex o GMAW/MIG-MAG con hilo dúplex ER2209.
- Para espesores superiores a aproximadamente 2,5 milímetros: FCAW con hilo tubular dúplex.
- Para uniones horizontales de alta productividad: SAW con fundente aglomerado Avesta 805.
- Para soldadura automática o robotizada: GMAW/MIG-MAG, especialmente con arco pulsado.
- Para trabajo en campo y acceso limitado: MMA/SMAW con electrodo revestido dúplex.
La combinación más habitual para una cañería dúplex 2205 es raíz TIG/GTAW y relleno y capa mediante SMAW o GMAW, utilizando un consumible sobrealeado como ER2209 y manteniendo controlados la entrada de calor, la temperatura entre pasadas, la velocidad de enfriamiento y el contenido de ferrita.